
X
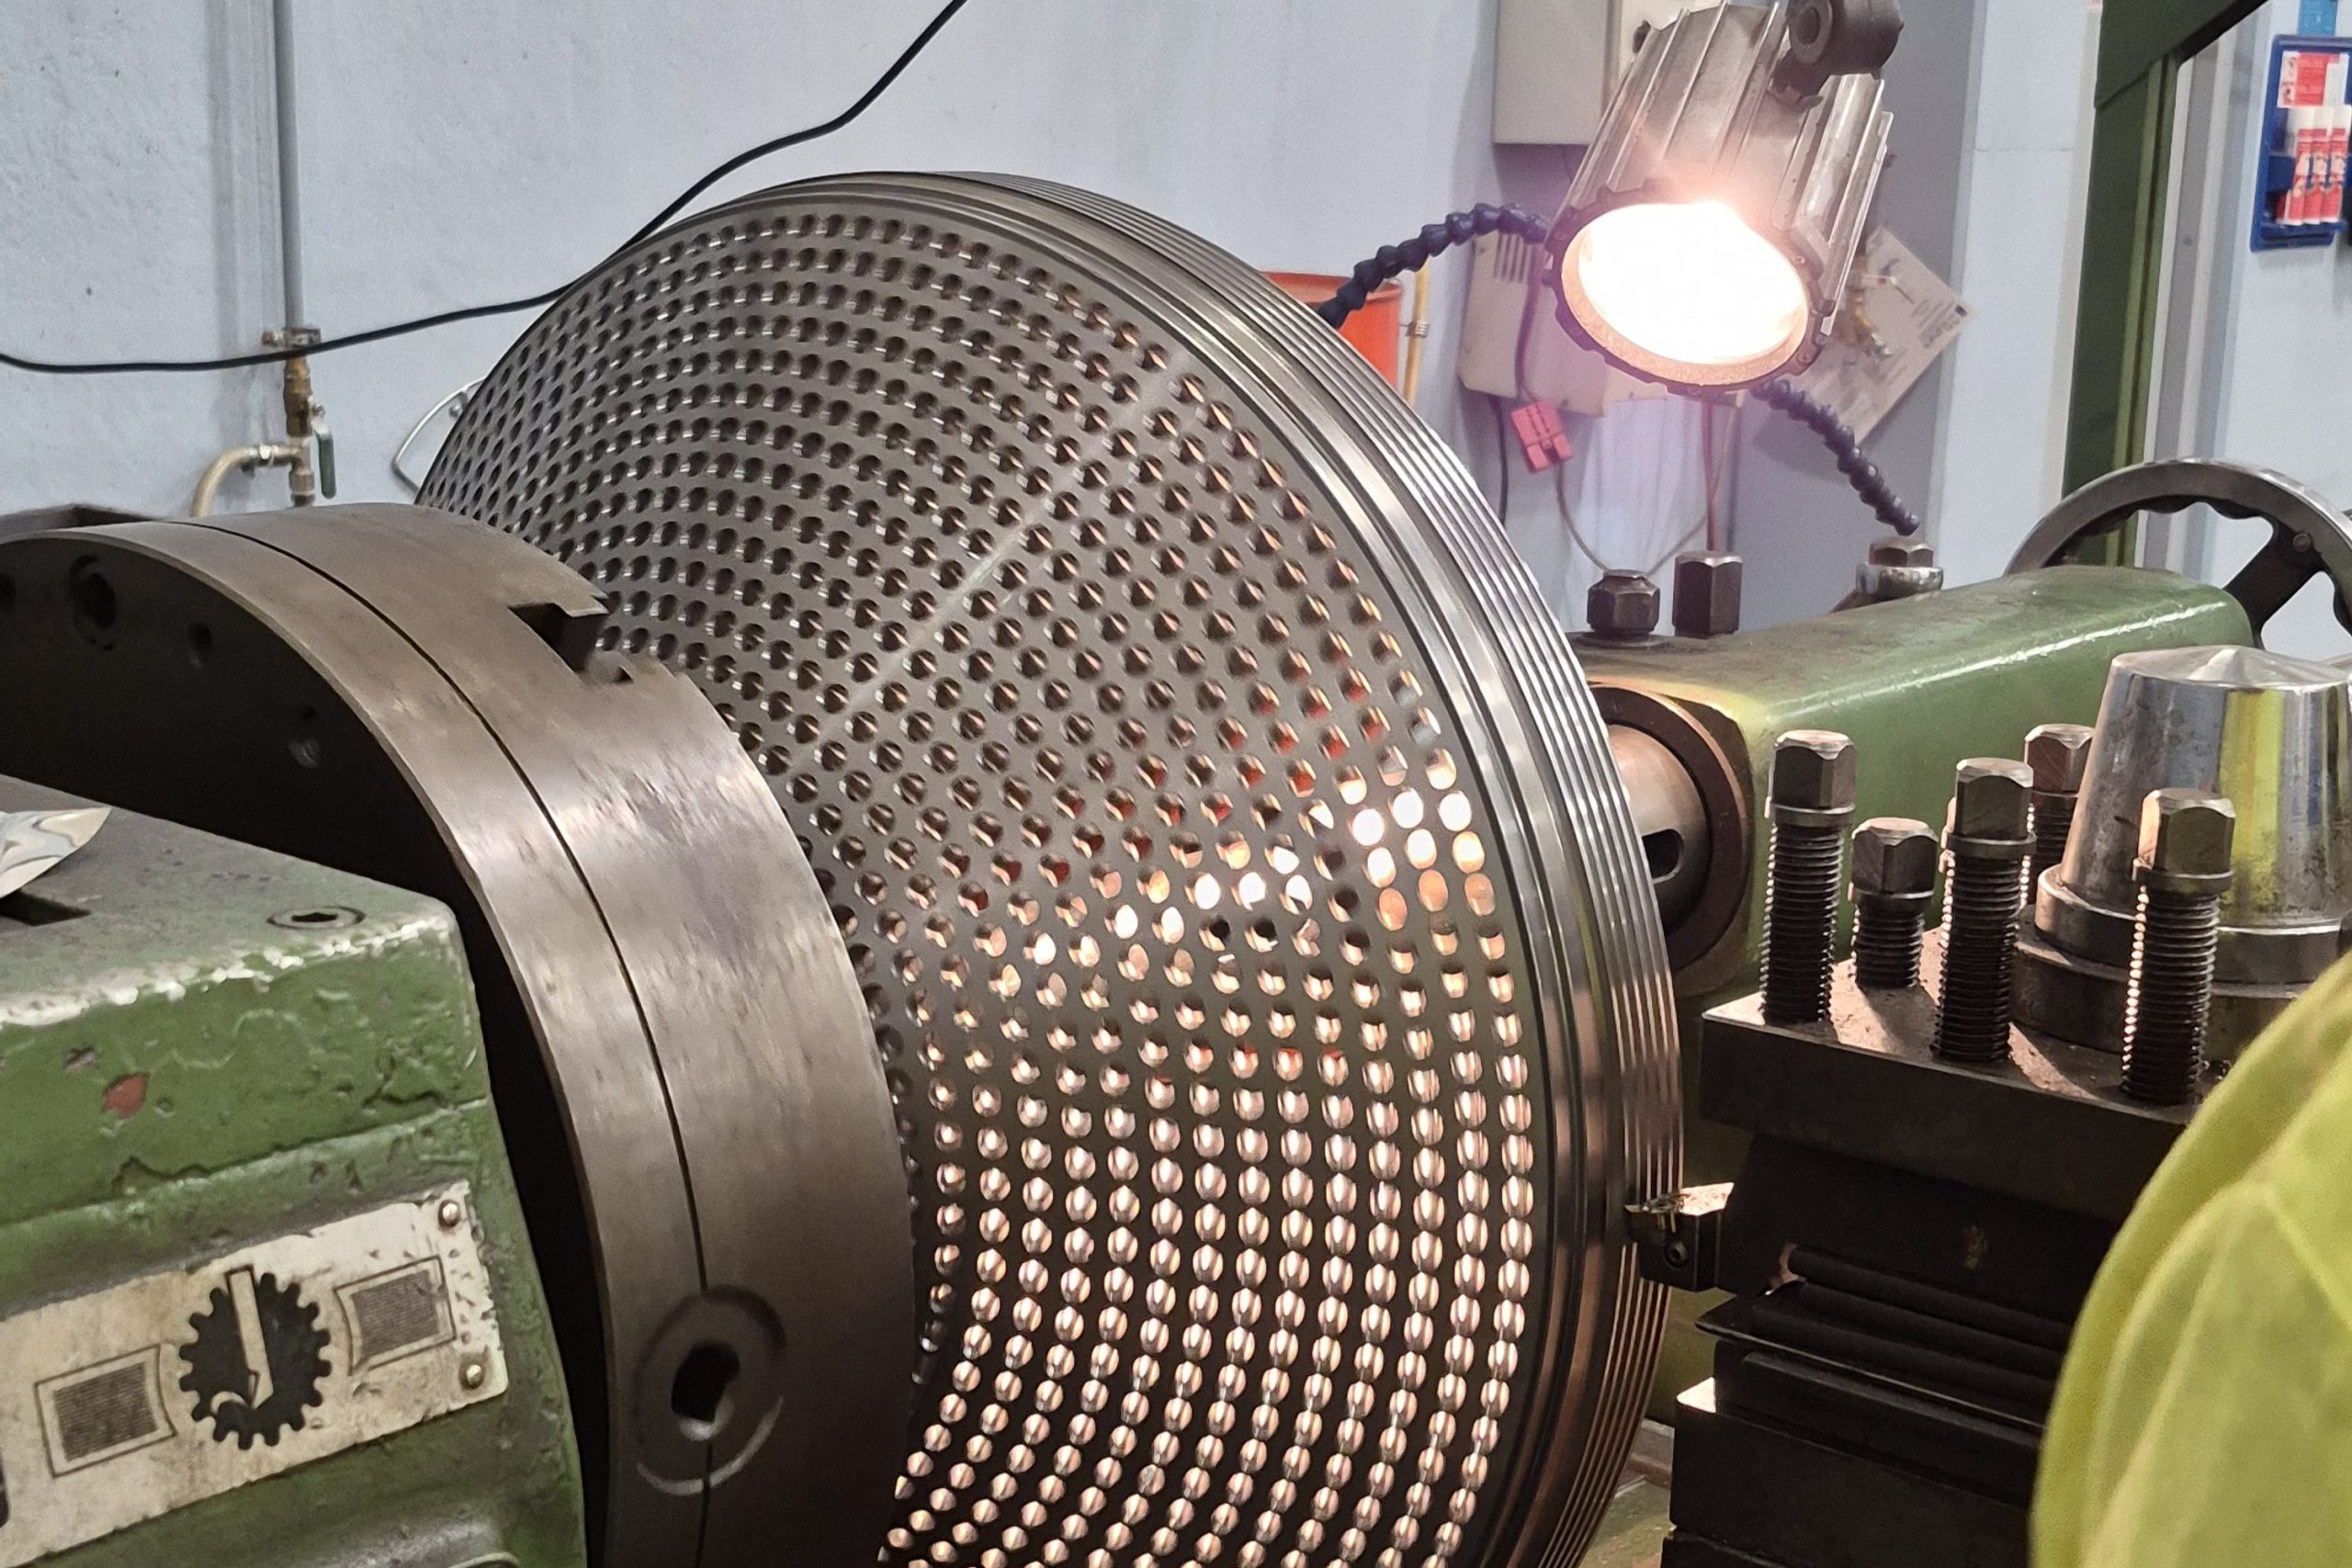
Kun voimalaitoksen seisokin yhteydessä havaittiin tuotannon kannalta kriittisen venttiilin olevan huonossa kunnossa, tarvittiin nopeita ratkaisuja. Edessä oli vaativa korjausprojekti, jossa aikataulu, tekninen osaaminen ja yhteistyö nousivat ratkaisevaan rooliin.
Tilanne oli haastava, sillä venttiilin korjaaminen edellytti sen irrottamista linjasta. Tämä puolestaan tarkoitti, ettei kyseistä turbiinia voitu käyttää ennen kuin korjattu venttiili saatiin takaisin paikalleen. Mitä pidemmäksi korjausaika venyisi, sitä suuremmiksi tuotantokatkoksesta aiheutuvat liiketoiminnalliset tappiot kasvaisivat.
Uuden vastaavan venttiilin hankinta-aika olisi ollut vähintään vuosi, joten sen odottaminen ei ollut vaihtoehto. Olemassa oleva venttiili oli saatava korjattua mahdollisimman nopeasti.
Venttiili leikattiin irti linjasta ja toimitettiin konepajalle tarkastusta ja korjausta varten. Ennen varsinaisia korjaustoimenpiteitä venttiili oli kuitenkin saatava purettua osiin, mikä osoittautui teknisesti vaativaksi työvaiheeksi.
Purkaminen edellytti vahvaa ammattitaitoa ja ongelmanratkaisukykyä, mutta haasteista huolimatta työ saatiin onnistuneesti päätökseen. Tämän jälkeen päästiin etenemään varsinaisiin korjaustoimenpiteisiin.
Korjausta varten laadittiin tarkastuslaitoksen hyväksymä korjaussuunnitelma. Työn aikana venttiiliin valmistettiin useita uusia, kooltaan merkittäviä osia ja toteutettiin suunnitelman mukaiset korjaustoimenpiteet.
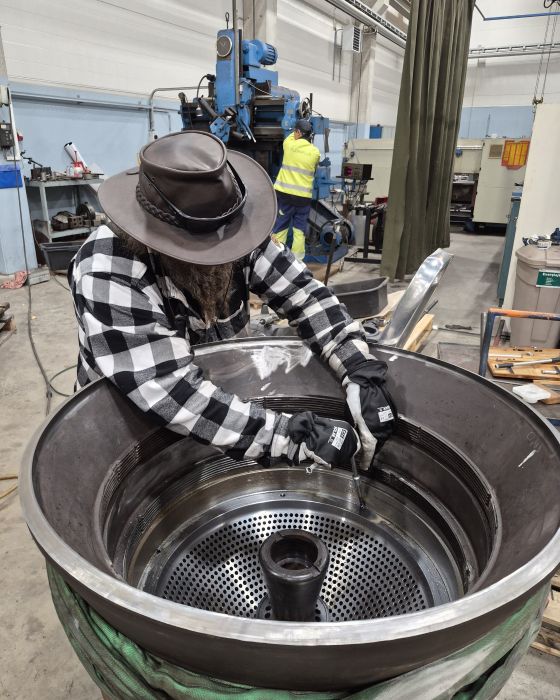
Myös hitsaustyö toi projektiin oman haasteensa. Korjauksessa tarvittavaa hyväksyttyä hitsausohjetta ei ollut valmiina, joten tarvittava WPS ja hitsaajien pätevyydet oli saatava kuntoon työn edetessä.
Aikataulun kannalta haastetta lisäsi paksu, 50 mm 10CrMo-materiaali. Jo tarvittavien koepalojen hankkiminen nopealla aikataululla edellytti poikkeavia järjestelyjä ja hyviä yhteistyösuhteita. Korjaustyön eteneminen vaati siten teknisen osaamisen lisäksi kykyä löytää ratkaisuja nopeasti muuttuvassa tilanteessa.
Työn aikana tehtiin tarvittavat NDT-tarkastukset, materiaalianalyysit ja muut vaatimustenmukaisuuden varmistavat tarkastukset. Korjaus toteutettiin painelaitteen korjaus- ja muutostyönä G-moduulin mukaisesti.
Näin vaativa ja kiireellinen korjaus ei onnistu yhden tekijän voimin. Projektin onnistuminen edellytti saumatonta yhteistyötä Flowplussan eri yksiköiden, tarkastuslaitosten ja muiden projektiin osallistuneiden kumppaneiden välillä.
Työtä tehtiin keskeytymättömästi, ja eri työvaiheet oli sovitettava tarkasti yhteen. Korjaustoimenpiteiden lisäksi myös tarkastukset, lämpökäsittelyt ja hyväksynnät oli järjestettävä niin, että työ pääsi etenemään ilman tarpeettomia viivästyksiä.
Tiukasta aikataulusta huolimatta vaatimuksista tai työn laadusta ei tingitty. Yhteistyön ja huolellisen koordinoinnin ansiosta vaativa korjausprojekti saatiin vietyä onnistuneesti loppuun.
Lopputuloksena venttiili saatiin korjattua ja toimitettua asiakkaalle sovitussa aikataulussa. Korjaamalla olemassa oleva venttiili vältettiin uuden venttiilin vähintään vuoden mittainen hankinta-aika ja saatiin tuotannon keskeytys pidettyä mahdollisimman lyhyenä.
Projekti osoitti, kuinka suuri merkitys nopealla reagoinnilla, vahvalla teknisellä osaamisella ja toimivalla yhteistyöllä on vaativassa teollisuuden kunnossapidossa. Kun tuotanto on pysähdyksissä ja aikaa on rajallisesti, onnistuminen edellyttää paitsi oikeita teknisiä ratkaisuja myös kykyä toteuttaa ne tehokkaasti yhdessä.
Katso myös videomateriaalia korjausprojektin eri vaiheista LinkedIn-julkaisustamme. →
